
| この記事でわかること |
|
| この記事の対象者 |
|
| 効率化できる業務 |
|
「ベテラン作業者の長年の『勘』や『経験』に頼り切っている業務がある……」 「毎日の目視検査で現場のメンバーの目が真っ赤に充血し、本当に申し訳ない……」
あなたの会社の製造現場や管理部門で、このような痛切な悩みを抱えていませんか?
どれだけデジタル化が進んでも、最後の品質を守る「人の目と感性」だけは自動化できない。そう諦めてしまう気持ち、本当によく分かります。しかし、そんな製造業の「聖域」とも言える高い壁に風穴を開ける、驚くべき挑戦が始まりました。
軽自動車製造の第一線を走り続けるダイハツ工業(以下、ダイハツ)が、自動車部品のキズ検査をAIで自動化することに成功したのです。それも、単に機械を導入しただけではありません。職人が持つ「目と感性」そのものをAIに代替させるという、極めて人間味のあるアプローチでした。
本記事を読めば、以下のメリットを持ち帰ることができます。
- 暗黙知のデジタル化:職人の「感覚」をAIに学習させる具体的な道筋が分かります。
- 異業種アライアンスの極意:製造現場とAIベンチャーが手を取り合うためのヒントが得られます。
- 部門横断でのDX推進:経営企画、情シス、人事のそれぞれが果たすべき役割が明確になります。
現場の汗と涙、工程を支える人々の想い、そして最先端のテクノロジーが融合した、体温の通ったDXの舞台裏へ、さあ一緒に踏み出してみましょう!
ダイハツが挑む「人の目と感性」のAI代替とは?製造業DXの現在地
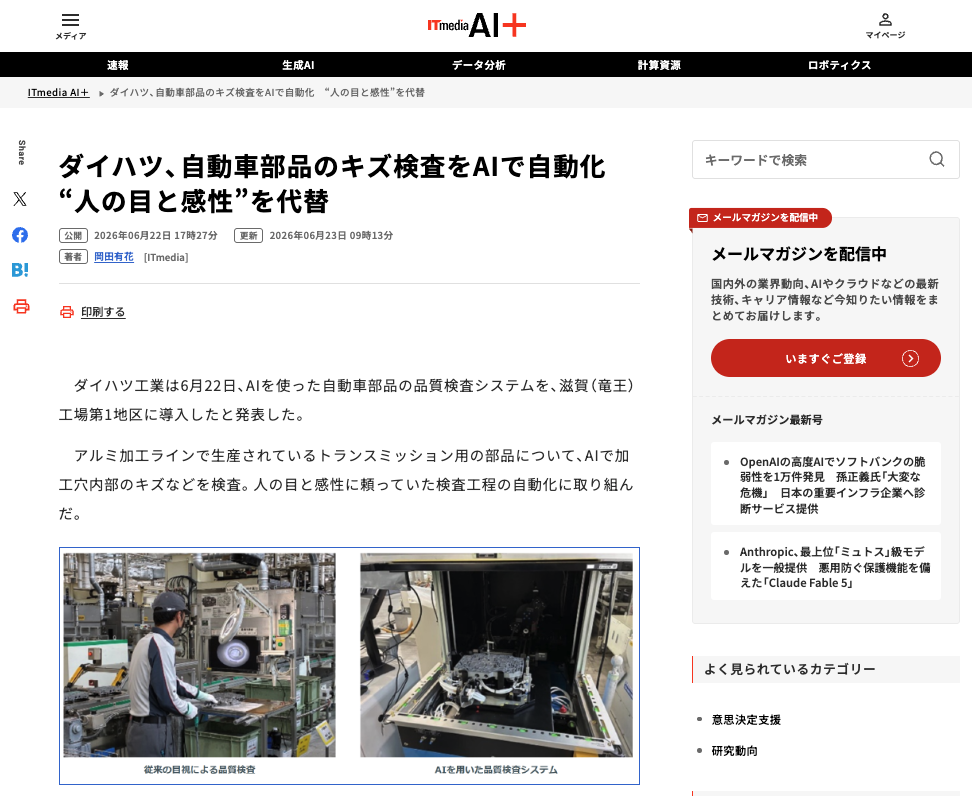
「AIに人の感性が分かるわけがない」 かつて工場の現場でそう囁かれていた常識が、今、激しく覆ろうとしています。ダイハツが踏み出した一歩は、製造業におけるAI活用の未来を照らす大きな希望の光です。まずは、その取り組みの全貌をのぞいてみましょう。
滋賀(竜王)工場が先導するトランスミッション部品のAIキズ検査
舞台となったのは、ダイハツの主力拠点の一つである滋賀(竜王)工場第1地区です。ここでは、自動車の走りを左右する極めて重要な保安部品である「トランスミッション用アルミ部品」が日々製造されています。車を安全に、そして滑らかに走らせるための基幹部品であり、その品質に対する要求水準は他の追随を許さないほど厳しいものです。
今回導入されたAI品質検査システムは、このアルミ加工ラインの最終防衛線として配備されました。具体的には、部品に開けられた複雑な「加工穴の内部」に潜む、微細なキズや不具合をAIが瞬時に見つけ出す仕組みです。
これまで、この穴の奥深くを覗き込み、品質を担保していたのは、他でもない「人間の目」でした。ダイハツはこのデリケートな工程にAIを組み込み、画像認識技術によって自動でキズを判定する体制を整えたのです。これは単なる工場の省力化や人員削減を目的としたものではありません。工場のスローガンである「高品質なクルマづくり」を、これからのデジタル時代において次の次元へ引き上げるための、非常に熱い意志が込められた挑戦そのものなのです。
0.1mmの死闘――ベテランの経験と感覚に依存していた現場の重圧
では、なぜ今までこの工程は自動化できなかったのでしょうか?そこには、工場の現場で働く作業者が日々繰り広げていた、あまりにも過酷な「0.1mmの死闘」があったからです。
自動車部品における加工穴の内部は、光が届きにくく影ができやすい暗所です。そこに発生するキズの有無は、わずか0.1mm程度の差異で合否が分かれます。髪の毛の太さほどの小さな変化が、将来的な車の異音や作動不良に繋がりかねないため、現場では一切の妥協が許されません。
作業者は、強い照明の下で拡大鏡や特殊なライトを使い、目を凝らし、神経をすり減らしながら検査を続けていました。この作業は尋常ではないほど目を酷使するため、体への負担が非常に大きいのです。
しかも、キズかどうかの判断は、言葉では表現しにくい「ベテランの感覚」や「手の感触」「光の反射具合」といった暗黙知に強く依存していました。
「この光り方は、実害のない単なる模様か?それとも命取りになるキズか?」
現場のメンバーは、常にこのようなプレッシャーと戦っていたのです。精度を安定させようにも、作業者のその日の体調や集中力、経験値によって、どうしても判定の揺らぎを完全にゼロにすることはできませんでした。この「現場の重圧」をテクノロジーでいかにして救うか。これこそが、今回のDXプロジェクトの真の出発点だったのです。
なぜ外観検査の自動化は難しかったのか?AI画像認識が突き破った壁
「これまで何度も検査の自動化に挑戦したけれど、結局使い物にならずに諦めたよ」 そんな苦い経験を持つDX推進担当者の方も多いはずです。実際、外観検査の自動化は、製造業における「最難関ルート」の一つと言われてきました。ダイハツはどのようにして、その壁を突き破ったのでしょうか。
キズの種類や場所のバラつきという「終わらない難題」
従来の一般的な画像認識システム(ルールベースと呼ばれる方式)では、あらかじめ「縦何ミリ、横何ミリの黒い影があればキズ」というルールを人間が細かくプログラミングしていました。しかし、実際の現場はそんなに甘くありません。
キズができる場所は毎回異なります。ある時は穴の入り口、ある時は奥の傾斜部分。さらに、キズの形も線状のものから点状のもの、色の濃淡まで、千差万別です。
製品の表面には、加工時につく正常な「削り跡(ツールマーク)」や、洗浄液の「シミ」なども存在します。これらは品質上、全く問題のない「良品」です。
しかし、従来のシステムでは、このシミと本物のキズを区別できず、良品を過剰に「不良品」と誤判定してしまうトラブルが多発していました。ルールを厳しくすれば誤判定が増えて現場が混乱し、緩くすれば重大な見逃しが発生する。
この「終わらない難題」の前に、多くの企業が自動化を断念してきました。ダイハツの現場でも、キズの種類や場所のバラつきが大きすぎて、安定した精度を確保する手法を確立できずにいたのです。
製造業特化型AIベンチャー「VRAIN Solution」との共同開発と特許出願
この八方塞がりの状況を打破するため、ダイハツがパートナーとして選んだのが、製造業向けAIソリューションの旗手である「VRAIN Solution(ブレインソリューション)」でした。最先端のAI技術を持つベンチャーと、長年培った泥臭いものづくりの知見を持つダイハツ。この2社の出会いが、これまでにない強力な化学反応を起こします。
AIの強みは、人間がルールを教え込まなくても、大量の画像データから「良品の特徴」と「不良品の特徴」を自ら学習できる点にあります。しかし、ただAIのアルゴリズムを持ってくるだけでは、現場では機能しません。
穴の奥をどう照らせばキズが映るかという「照明技術」や、どの角度からカメラで捉えるかという「撮像技術」には、ダイハツの現場が持つ長年の知恵が不可欠でした。
両社はまさに「二人三脚」で、現場の知恵と最先端テクノロジーを融合させました。その結果、シミを良品と認めつつ、0.1mmの微細なキズだけを正確に弾くシステムが完成したのです。この画期的な検査技術について、両社はすでに特許を共同出願しています。これこそ、日本のものづくりの底力と、デジタル技術が幸福な結婚を果たした素晴らしい証拠ではないでしょうか。
【開発の役割分担と強み】
- ダイハツ工業(製造現場):現場で蓄積した目視検査の知見、加工穴内部の最適な照明条件・撮像環境の割り出し、良否判定の基準定義
- VRAIN Solution(AIベンダー):製造業に特化した高精度なAI・画像認識アルゴリズムの提供、大量画像データの解析と学習モデルの構築
経営・DX・情シス・人事の4視点で解剖するダイハツ事例の衝撃
このダイハツのニュースを聞いて、「うちの会社には関係ない、大企業の話だ」と片付けてしまうのはあまりにももったいないことです!この事例には、企業の経営企画、DX推進、情シス、人事に携わるすべての人にとって、今すぐ真似すべきエッセンスが凝縮されています。それぞれの視点から、この変革のインパクトを解剖してみましょう。
【経営企画・DX推進】現場の「暗黙知」を資産に変える戦略的価値
経営企画部やDX推進部の視点から見ると、今回のプロジェクトは単なる「工場のコスト削減」という小さな枠組みには収まりません。その本質は、ベテラン社員の頭の中にしかなかった「暗黙知」を、会社の強みとしての「形式知(データ資産)」へ昇華させたことにあります。
多くの製造業が、熟練技術者の高齢化と退職に怯えています。「あの人がいなくなったら、この工場の品質は維持できない」というリスクは、経営の根幹を揺るがす重大な危機です。
ダイハツは、ベテランの「目と感性」をAIの学習モデルという形でデジタル化し、組織の共有資産にしました。これにより、世界のどの工場にラインを展開しても、同じ最高水準の品質検査が瞬時に再現できるようになります。属人的なスキルに依存する経営から脱却し、テクノロジーで事業の継続性を担保する。これこそが、経営企画が描くべき「攻めのDX戦略」の理想像と言えます。
【情報システム】現場の知見と最先端AI・画像認識技術の融合インフラ
情報システム部の皆さん、日々のシステムの運用保守や、現場からの「使いにくい」というクレーム対応に追われて、心が折れそうになっていませんか?本事例は、情シスが現場に信頼され、愛されるシステムを作るための素晴らしい教科書です。
今回のAIシステムが成功した最大の要因は、システムの構築を「ベンダー丸投げ」にしなかった点にあります。AIというブラックボックスになりがちな技術に対し、情シスと現場が一体となって「なぜこの判定になるのか」のロジックをベンダーと共に突き詰めました。
現場のカメラや照明端子といったハードウェアと、エッジで動くAIソフトウェアの橋渡しを、情シスが主導して最適化したのです。技術の先進性だけに踊らされず、現場が毎日確実に使える「地に足のついたインフラ」を構築する姿勢は、すべての情シスエンジニアが学ぶべき重要なマインドセットです。
【人事・労務】目を酷使する過酷な作業負荷軽減と技術継承問題の解決
最後に、人事部や労務管理の視点からこの事例を見てみましょう。私はこの側面にこそ、最も温かい「人間中心のDX」の精神が流れていると感じます。
毎日、強い光の中で0.1mmのキズを探し続ける仕事が、どれほど孤独で、どれほど肉体を消耗させるか。想像してみてください。夕方には目がかすみ、頭痛を覚えながらも、「絶対に不良品を出してはいけない」というプレッシャーと戦う現場のメンバーがいたのです。AIがその役割を代替したことで、現場の作業負荷は劇的に軽減されました。
これにより、人事面でも大きなメリットが生まれます。単純な目視検査に忙殺されていた社員が、「なぜそのキズが発生したのか、前工程の設備を根本から改善する」という、よりクリエイティブで生産性の高い業務にシフトできるようになるのです。
きつい仕事をAIに任せ、人間はもっと知的で楽しい仕事に集中する。人不足が深刻化するこれからの時代、このような「人を大切にするテクノロジーの使い道」を提示できる人事こそが、社員から信頼され、選ばれる会社を作っていくことができるのです。
失敗しない製造業AI導入へのステップと現場が陥りがちなNG例
「よし、我が社でも早速AI外観検査を導入しよう!」と息巻くのは素晴らしいことです。しかし、勢いだけで飛び込むと、高確率で手痛い失敗を喫することになります。ダイハツの成功アプローチから学んだ、失敗しないための実践ステップとNG例を整理しました。
現場の知見をAIに正しく学習させる「ハイブリッド型」の導入手順
AIを現場に定着させるには、ステップを踏んだ丁寧なアプローチが必要です。以下の3つのフェーズを意識して進めてみましょう。
- 初期データの収集と「目合わせ」(準備フェーズ) まずは、現場のベテランが「何を基準に良品・不良品と判断しているのか」の言語化から始めます。ただ大量の画像をAIに読み込ませるのではなく、ベテランと一緒に「このシミはセーフ、この線はアウト」と、一つひとつの画像に理由を添えてラベルを貼る(アノテーション)作業を地道に行います。この初期データの質が、AIの命運を握ります。
- スモールスタートでの検証(PoCフェーズ) 最初から工場全体のラインを自動化しようとしてはいけません。今回のダイハツのように、「滋賀工場の第1地区の、特定のアルミ製品の加工穴」というように、対象を徹底的に絞り込みます。小さな範囲でAIの精度を試し、現場のフィードバックを得ながらチューニングを繰り返します。
- 現場でのハイブリッド運用(実装フェーズ) システムを導入した初期は、AIの判定を100%過信せず、人間のダブルチェックを挟みます。AIを「副操縦士」として使い、AIが迷ったグレーゾーンの判定だけを人間が最終決定するような運用体制を築くことで、現場の安心感と品質の担保を両立させます。
「AIベンダーに丸投げ」は即破綻?PoC倒れを防ぐための境界線
ここで、多くの企業が陥る典型的な「NG例」をご紹介します。あなたの会社で、こんな進め方をしていませんか?
- よくあるNG例:魔法の箱としてAIシステムを買い、「あとはよろしく」とベンダーに丸投げする
「最先端のAIですから、画像を入れれば勝手にキズを見つけます」という営業トークを鵜呑みにして、現場の参加なしにプロジェクトを進めるパターンです。これは100%失敗します。
なぜなら、現場の照明環境や、製品特有のシミのクセ、工場の温度変化による影響を知っているのは、ベンダーではなく「自社の現場の人間」だけだからです。AIの導入で最も重要なのは、「技術の凄さ」ではなく「現場との徹底的な対話」です。自社のドメイン知識(現場の知え)と、ベンダーの技術力を組み合わせる境界線を明確にし、主導権を常に自社が握り続けること。これこそが、ダイハツのように特許出願まで漕ぎ着けるための絶対条件なのです。
【FAQ】製造業のAI外観検査導入に関するよくある疑問
ここまでの内容を踏まえ、企業の担当者の皆さんが実際に直面しそうな「リアルな疑問」に、結論から分かりやすくお答えします。
Q1: 自社にAIの専門家がいなくても共同開発は可能か?
A1: まったく問題ありません!必要なのはAIの知識ではなく、自社の「現場への深い理解」です。
高度なプログラミングやAIのアルゴリズム構築は、信頼できる外部の専門ベンダー(今回の事例でのVRAIN Solutionなど)に任せれば大丈夫です。自社側で本当に必要なのは、「どの工程の、何のキズに困っているのか」「何が原因で不良品になるのか」を正確にベンダーに伝える言語化能力です。現場の課題感を一番よく知っているあなたがプロジェクトのリーダーになることこそが、成功への近道になります。
Q2: アルミ製品以外の材質や、より複雑な形状でも自動化できるのか?
A2: はい、十分に可能です。ただし、材質や形状に応じた「カメラと照明の工夫」がセットになります。
今回のダイハツの事例はアルミニウム製品でしたが、樹脂や鉄、ガラスといった他の材質でもAI画像認識は幅広く活躍しています。ただし、光を強く反射しやすいメッキ製品や、奥まった複雑な三次元形状の場合は、AIの性能よりも「いかにキズをカメラに変形させずに写すか」という光学系の難易度が上がります。まずは対象物のサンプルを持って、ベンダーに「これって写せますか?」と気軽に相談してみるのが一番です。
Q3: 導入コストの投資対効果(ROI)はどのように評価すべきか?
A3: 単なる「人件費の削減」だけでなく、「品質安定化」や「リスク回避」の金額換算も含めて総合的に評価しましょう。
AIの投資対効果を「検査員が何人減ったか」という人件費だけで計算すると、初期の導入コストが高く見えてしまい、稟議が通らないことがよくあります。評価に加えるべきは、以下の要素です。
- 検査ミスによる「市場流出クレーム」が発生した際の後始末費用(数百万〜数千万円のリスク)の回避
- ベテランの退職に伴う、新規採用・教育コストの削減
- 現場の作業者の離職率低下や、モチベーション向上による間接的な生産性向上
これらを経営層へロジカルに提示できれば、DXへの投資は「未来への必要経費」として承認されやすくなるはずです。
まとめ:ダイハツに学ぶ、現場に寄り添う「体温のあるDX」の未来
ここまで、ダイハツ工業が挑んだAIキズ検査自動化の熱いドラマを一緒に見てきました。いかがでしたでしょうか?
テクノロジーの導入と聞くと、どこか冷たく、人間を切り捨てるようなイメージを持つ方もいるかもしれません。しかし、今回の事例が教えてくれたのは、まったく逆の真実です。「現場の人間を過酷な労働から救い、職人のプライドを未来へ引き継ぐためにこそ、AIはある」ということです。
3行で振り返るダイハツAIキズ検査自動化の本質
- 暗黙知の克服:ベテランの「目と感性」に頼っていた0.1mmのキズ検査を、AI画像認識で徹底的に安定化させた。
- 協調が生んだ特許:現場の知見(ダイハツ)と最先端技術(VRAIN Solution)が融合し、共同特許出願という大きな成果を結んだ。
- 全社的ベネフィット:経営リスクの回避、情シスのインフラ成長、人事面での労働環境改善を同時に成し遂げた。
次の一歩:あなたの会社で「人の感性」をデジタル化するために
さあ、今度は皆さんの番です。
今日オフィスや工場を見渡してみて、「これはあのベテランさんにしかできないな」「この作業、みんな目が疲れて辛そうだな」という場所を、宝探しのように見つけてみてください。どんなに小さな工程でも構いません。そこが、あなたの会社が変わる「DXの第一歩」の舞台になります。
まずは現場のメンバーを集めて、「最近、どこの目視検査が一番きつい?」と優しく問いかけることから始めてみませんか?皆さんの会社の現場が、テクノロジーの力でもっと笑顔にあふれ、輝かしい未来へ進むことを、心から応援しています!
引用